

ЗАКЛЕПКИ
Заклёпки

- Заклепки - крепежные изделия для соединения тонколистовых материалов. Заклепки применяются для создания так называемого "неразъемного" соединения.
Существует две основные разновидности: заклёпки тяговые (отрывные) и классические забивные.
Клепальная заклепка
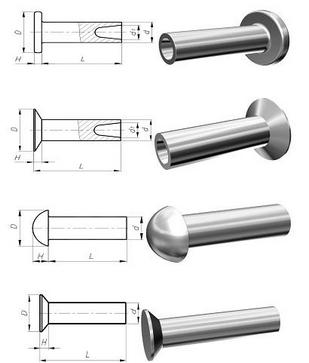
Забивные заклепки различают по виду головки (потайная, полукруглая, плоская) и материалу из которого они изготавливаются.
Простая заклепка состоит из одного элемента, похожего на гвоздь. С одной стороны шляпка, с другой - стержень.
Заклепки бывают различных форм: с круглой головкой, с чечевицеобразной, с плоской. Плоские заклепки употребляют для склепывания тонких листов или приклепывания тонкого листа к толстому. Если нужно, чтобы головка заклепки не выступала, соединение производят впотай. Для этого отверстие раззенковывают и в нем формуют головку заклепки вровень с поверхностью. Если с обеих сторон нужно скрыть головки, заклепывание производят просто стержнем, а не заклепками с головкой.
Чтобы соединить клепкой металлические части (обычно листы или пластины металла), в просверленное отверстие вкладывают заклепку или стержень с головкой и расплющивают ударами молотка выступающий противоположный конец заклепки, образуя и с другой стороны головку.
Способ установки
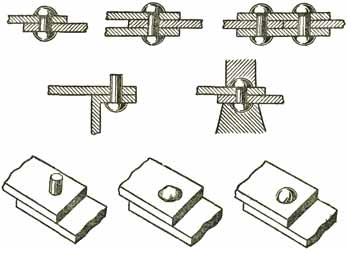 Надо тщательно следить за тем, чтобы диаметр заклепки подходил к диаметру отверстия, и ни в коем случае не брать тонких заклепок, так как они только согнутся в дыре и их всё равно придется удалять. Длина заклепки должна быть такова, чтобы противоположный ее конец выступал приблизительно на высоту диаметра заклепки, но не меньше, чем на одну треть ее. Вставив заклепку, прижимают ее головку к наковальне или поддерживают оправкой или тяжелым молотком, чтобы заклепка не выскакивала с места, а затем осаживают выступающий конец ее ударами молотка по направлению оси стержня.
Конец под ударами расплющивается, и заклепка стянет соединяемые части. Закрепив плотно заклепку осаживанием, формуют ее головку легкими ударами носка и бойка молотка под углом к оси стержня. Для формовки очень удобны молотки с круглым бойком. Чтобы головка имела совершенно правильную форму, ее оглаживают оправкой — стержнем, имеющим углубление соответственно форме головки; оправку ставят на откованную головку и бьют по ней молотком.
Изготавливают клепальную заклепку методом холодной или горячей высадки, в зависимости от диаметра.
Материал заклепки выбирают исходя из требуемых прочностных характеристик. Как правило, это сталь 10КП, Сталь 10, Сталь 35.
При всех своих достоинствах, заклепочные соединения при помощи полнотелых заклепок имеют существенный недостаток - заклепку необходимо расклепывать с одной стороны, с другой - удерживать. Поэтому путь развития заклепочных соединений привел к созданию новой разновидности - вытяжные заклепки.
Вытяжная заклепка
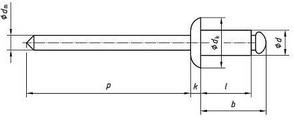
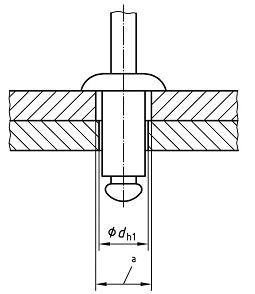
Вытяжные заклепки сегодня нашли широкое применение в строительстве и машиностроении. Односторонние тяговые заклепки (заклепки стальные) состоят из двух частей: корпуса и стержня. Корпус заклепки изготавливается из различных материалов: сплавы из алюминия, стали, нержавеющей стали, меди и т.д. Стержень заклепок стальных изготавливают из стали или нержавеющей стали.
Варианты исполнения
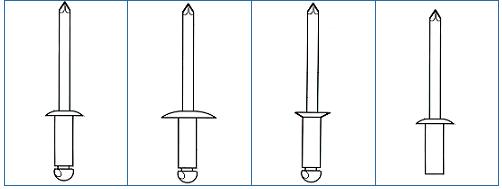
Существует ряд геометрических характеристик, определяющих заклепки стальные: диаметр и длина корпуса заклепки. Тип заклепок стальных может быть обычный с бортиком (D головки=2D корпуса заклепки), с увеличенным бортиком (D головки=3D корпуса заклепки), потайной и глухой с водогазонепроницаемым корпусом.
При выборе заклепок стальных необходимо обратить особое внимание на прочностные характеристики - усилие на срез и усилие на разрыв, кН. Взаимное влияние материала корпуса заклепок и материалов, которые заклепки соединят. Для того, чтобы соединение было долговечным, важно, чтобы материалы были однотипные и не образовывали гальваническую пару. Кроме того, важно грамотно выбрать длину корпуса заклепок. Если длина выбирается меньше толщины соединяемых материалов, то не хватит количества материала для формирования закрывающей головки, если больше - закрывающая головка будет формироваться далеко перед деталями. В обоих случаях соединение будет непрочным.
Необходимо знать
- Материал, из которого изготовлены заклёпки
- Совместимость скрепляемых материалов и материалов заклёпки
- Прочностные характеристики
Всю эту информацию можно получить в каталоге производителя заклепок ММА.
От материала заклёпки зависят:
- прочностные характеристики;
- коррозионная стойкость заклёпки и соединяемых ей материалов.
В названии заклёпки указывается материал тела заклёпки и её стержня. Он может совпадать или быть разным. Наиболее распространены в строительстве типы заклёпок со следующим комбинацией материалов:
• алюминий (AlMg2,5%) / алюминий (AlMg5%);
• алюминий (AlMg3,5%) / сталь;
• алюминий (AlMg3,5%) / нержавеющая сталь;
• сталь / сталь;
• нержавеющая сталь / нержавеющая сталь.
На первом месте в обозначении стоит материал тела заклёпки (части заклёпки, которая остаётся в соединении и играет несущую роль). На втором месте стоит обозначение стержня заклёпки, остаток которого после установки не влияет на прочностные характеристики, но играет роль в вопросе коррозии.
Наиболее устойчивой к коррозии является заклёпка из нержавеющей стали. Следующим по степени надёжности идёт алюминий и на последнем месте сталь. Могут возразить, что стальные заклёпки имеют цинковое покрытие. В этой связи следует вспомнить исследования для фасадных систем с воздушным зазором (т.н. «вентилируемые фасады»), показавшие, что в условиях городской среды толщина цинкового покрытия уменьшается на 5-7 мкм в год. Заклёпки из стали имеют толщину цинкового покрытия в среднем 7 мкм. То есть через 1 год мы имеем заклёпку из стали, ничем не защищённую и активно разрушаемую коррозией.
При одинаковых наружных геометрических параметрах, мы видим, что на варианте слева имеет место утоньшение стенок заклепки и ее головки, что в свою очередь скажется на прочностных характеристиках. Мы даже не берем во внимание то, из какого материала произведена данная заклепка. Если для алюминиевой заклепки нормируемое процентное содержание магния составляет 3,5%, то в дешевых вариантах исполнения от 0 до 1,8%.
Чем он хуже?
1. Его прочностные характеристики по сравнению со сплавом AlMg 3,5% ниже почти в 3 раза. Производители называют его «мягкий алюминий».
2. Помимо вопроса разовых нагрузок на разрыв и срез, этот сплав хуже ведёт себя при циклических нагрузках и гораздо быстрее подвергается разрушению.
3. Сплав AlMg1% быстрее разрушается (коррозирует) в условиях городской среды.
Также имеет смысл задуматься о том, применять ли алюминиевую заклёпку со стальным стержнем или с нержавеющим из стали А2. Стержень из стали имеет цинковое покрытие 7 мкм. То есть (см. выше) опять же через год-два оно полностью исчезает и происходит прямой контакт стали с алюминием, т.е. мы имеем гальваническую пару и активное разрушение тела заклёпки.
Помимо устойчивости к коррозии самого материала заклёпки необходимо учитывать совместимость материалов. Для этого необходимо проведение отдельных испытаний, которые дадут модель поведения различных материалов с разными заклёпками. Но и сейчас понятно, например, что категорически не рекомендуется совмещать сталь с алюминием.
Под прочностными характеристиками понимается в первую очередь способность заклёпки выдерживать нагрузки на срез и разрыв. Разные материалы имеют разную прочность.
Установка заклепки
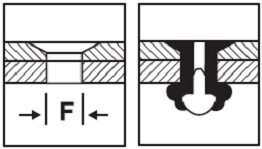
Для установки вытяжных заклепок применяется специальный инструмент. Принцип работы заключается в том, что захват цангового типа прихватывает хвостовик заклепки и под действием системы рычагов вытягивает его из тела заклепки. Обратная сторона хвостовика имеет увеличенную форму, при помощи которой происходит формирование обратной головки заклепки. Сердечник имеет ослабленную часть в виде надреза, в этом месте, после установки заклепки происходит отделение хвостовика.
Украинский рынок переполнен бытовыми китайскими На сегодняшний день заклепочниками низкого качества, в основном это одноручные заклепочники, которые позволяют устанавливать небольшие серии заклепочных соединений маленького диаметра. Естественно, данный инструмент не подходит для серьезных монтажных работ, а тем более для работы на производстве. Для массового производства применяется пневматический или электрический инструмент. Очень хорошо зарекомендовал себя в работе инструмент Итальянской фирмы ММА.
Преимущества использования заклепки с отрывным хвостовиком
- низкие расходы
- возможность односторонней установки
- простое использование в производстве
- высокая степень автоматизации
- обеспечение высокого качества
- Применяется для односторонней установки в тонколистовую сталь, где нет возможности нарезать резьбу, но есть необходимость применения метрического крепежа .
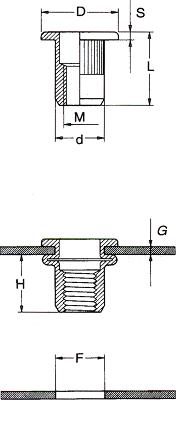 В процессе изготовления продукции из металлического листа, при монтажных работах и ремонте транспорта и в других случаях возникает необходимость соединения различных деталей. До настоящего времени на многих производствах в Украине используются устаревшие технологии сборки. Вариантов существует несколько. Это установка крепежа различного вида (болтов, заклепок) в предварительно выполненные отверстия или приварка крепежных элементов аргонно-дуговой сваркой или полуавтоматом с применением сварочной проволоки и защитного газа.
При использовании этих технологических процессов имеются существенные недостатки. Во-первых, выполнение отверстий в несущих конструкциях ослабляет их прочность. Во-вторых, во многих изделиях требуется герметичность, но с отверстиями достичь этого сложно. В-третьих, внешний вид любого прибора или оборудования будет испорчен наличием головок винтов или шляпок. Кроме того, при сварке, особенно на тонком листе, появляются прожженные места или следы термического характера (потемнение).
Варианты исполнения
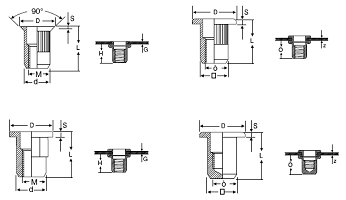
Во многих отраслях промышленности в процессе развития произошло смещение к лёгким монтажным системам. Будь это автомобильная или авиационная промышленность, производство железнодорожных вагонов или производство кузовов автомобилей - везде делается упор на облегчённые, в то же время высокопрочные и приемлемые по цене монтажные конструкции. Появление новых лёгких материалов или соединительных материалов принуждает конструкторов к тому, чтобы они интенсивно занимались новыми соединительными процессами. Подходящей техникой соединений у смешанных конструкций является техника односторонней клёпки, которая делает возможным соединение частей конструкций, состоящих как из одинаковых, так и из различных материалов с различными поверхностями. Новые возможности для этого открывают системы резьбовых заклёпок, расклёпываемых с одной стороны.
Данная технология открывает новые возможности в машиностроении, повышая технологичность, снижая трудоемкость и себестоимость.
Форма головки резьбовой заклепки может быть выполнена в двух вариантах:
- потайная;
- с буртиком.
Установка заклепки с потайной головкой требует предварительную зенковку отверстия.
По форме самой заклепки, она может быть:
- гладкой;
- с насечкой;
- шестигранной.
Заклепки с насечкой и шестигранной формы применяются в тех случаях, когда существует вероятность проворачивания заклепки в отверстии детали, вызванная превышением усилия затяжки.
Материалом для производства резьбовой заклепки служит оцинкованная сталь или нержавеющая сталь.
Установка осуществляется путем воздействия силы приложенной вдоль оси заклепки при помощи системы рычагов. Инструмент может быть ручного исполнения, а также пневматическим или электрическим.
