

БОРФРЕЗА ПО МЕТАЛЛУ
Типы борфрез
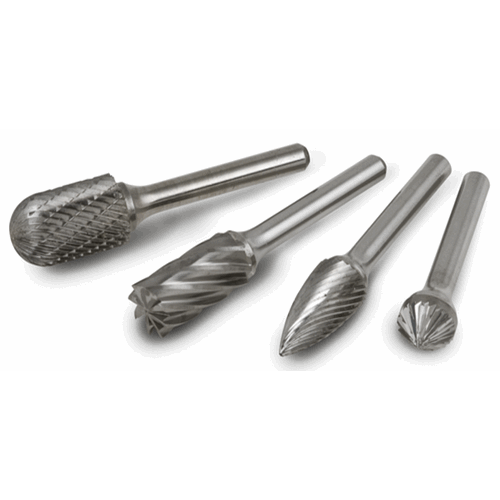
Борфрезы по металлу
Борфрезы по металлу— это специальный тип фрез, предназначенных для работы на высоких скоростях. Эти инструменты адаптированы для применения на металлорежущем оборудования (дрели, бормашины, граверы и пр.) при частотах вращения шпинделей до 65 000 об./мин.
В этой статье мы расскажем все о борфрезах по металлу. Ниже будут рассмотрены:
- конструктивные особенности инструментов;
- их типы и формы;
- технология изготовления и используемые для него материалы;
- сферы применения;
- маркировка;
- особенности эксплуатации.
Конструкция борфрезы по металлу
Все борфрезы по металлу состоят из хвостовиков и рабочих частей, имеющих формы небольших головок.
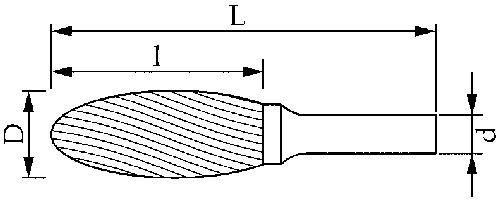
Изображение №1: Конструкция борфрезы по металлу
Типы борфрез по металлу
Типы борфрез по металлу определяют по их основным характеристикам. Расскажем о них.
Формы борфрез
Борфрезы выпускают с различными по форме головками.
- Цилиндрические борфрезы (тип A). Предназначены для обработки плоских поверхностей и снятия заусенцев.
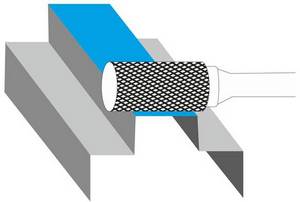
Изображение №2: обработка заготовки цилиндрической борфрезой
- Цилиндрические борфрезы с торцами (тип B). Ими обрабатывают не только плоские поверхности, но и различные выборки.
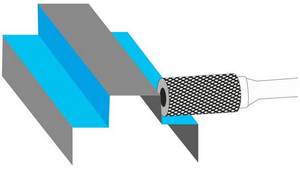
Изображение №3: обработка заготовки цилиндрической борфрезой с торцом
- Сфероцилиндрические борфрезы (тип C). Применяются для обработки поверхностей и радиусных переходов.
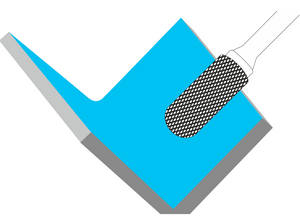
Изображение №4: обработка детали сфероцилиндрической борфрезой
- Сферические борфрезы (тип D). Их сфера применения — обработка контуров и глухих отверстий.
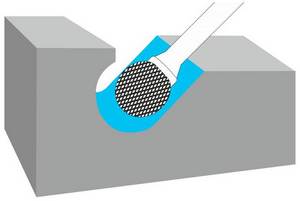
Изображение №5: применение сферической борфрезы
- Овальные борфрезы (тип E). Предназначены для обработки угловых швов и формованных деталей.
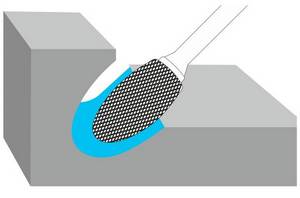
Изображение №6: обработка заготовки овальной борфрезой
- Параболические борфрезы с закругленными концами (тип F). Их используют для тех же целей, что и инструменты с овальными головками.
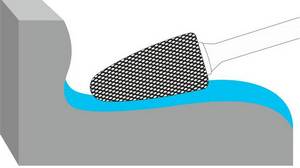
Изображение №7: обработка детали параболической борфрезой типа F
- Параболические борфрезы с заостренными концами (тип G). С их помощью выполняют финишную обработку угловых швов и снимают фаски.
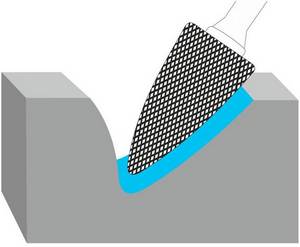
Изображение №8: применение параболической борфрезы типа G
- Пламевидные борфрезы (тип H). Используются для обработки формованных деталей.
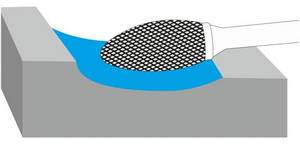
Изображение №9: обработка детали пламевидной борфрезой
- Конические борфрезы (конусность — 60°, тип J). Их основные сферы применения — зенкование, снятие фасок и обработка кромок.
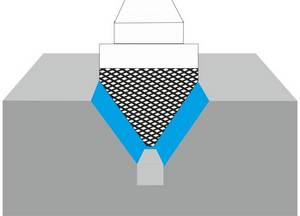
Изображение №10: обработка детали конической борфрезой типа J
- Конические борфрезы (конусность — 90°, тип K). Применяются для тех же целей.
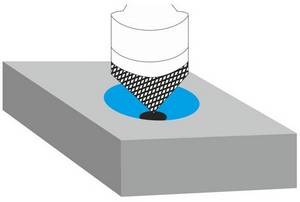
Изображение №11: применение конической борфрезы типа K
- Конические борфрезы с закругленными концами (тип L). Лучше всего подходят для обработки формованных деталей и труднодоступных мест.
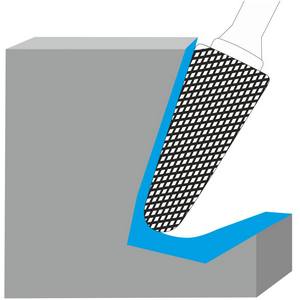
Изображение №12: обработка детали конической борфрезой с закругленным концом
- Конические борфрезы с заостренными концами (тип M). Сферы применения те же.
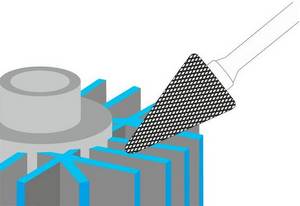
Изображение №13: применение конической борфрезы с заостренным концом
- Конические борфрезы с обратными конусами (тип N). Ими обрабатывают углы и пазы.
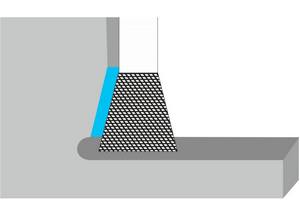
Изображение №14: применение конической борфрезы с обратным конусом
Типы заточек (насечек)
Существуют борфрезы с заточками следующих типов.
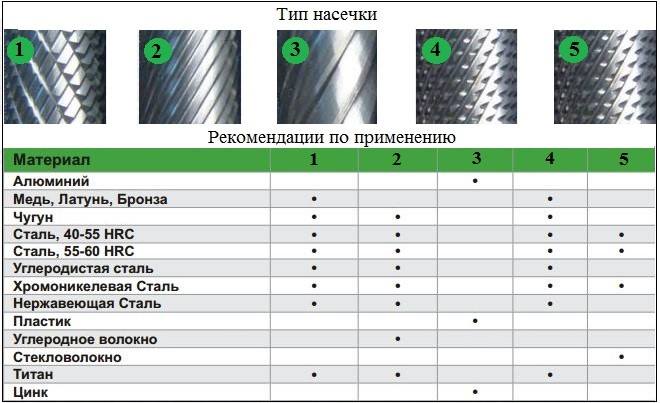
- Заточка-стружколом. Борфрезы с такими насечками применяют для черновой обработки.
- Укрупненная. Борфрезы с такой заточкой предназначены для обработки алюминия и иных мягких металлов.
- Одинарная. Профиль зуба используется максимально. Борфрезы с одинарными насечками используют для быстрого снятия припусков. Качество обработки — высокое. Стружка получается длинной.
- Двойная. Слои металла при использовании инструментов с такой заточкой снимаются легко и точно. Качество поверхности также на высоте.
- Улучшенная. Борфрезы с улучшенными насечками предназначены для обработки заготовок из закаленных сталей и для использования при очень высоких требованиях к качеству поверхности.
- Алмазная. Борфрезами с такими заточками обрабатывают заготовки из особо твердых материалов. Поверхности получаются очень чистыми.
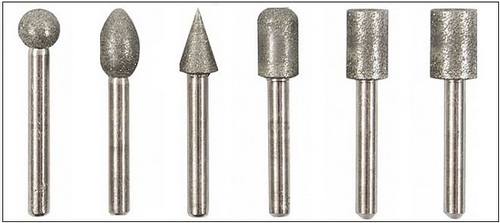
Фотография №1: борфрезы с алмазными заточками
Материалы для производства борфрез
Материалом для производства хвостовиков борфрез служит среднеуглеродистая легированная сталь. Основная марка — 30ХГСА. А вот головки борфрез изготавливают из различных материалов. Перечислим их.
- Инструментальная углеродистая сталь (У10А, У12А). Инструменты из этих материалов отличаются низким сроком службы и стоят недорого. Применяются для обработки изделий их мягких металлов. Устанавливаются на дрели и граверы.
- Быстрорежущая сталь Р6М5. Инструментами из этого материала можно обработать практически все марки углеродистых и среднелегированных сталей. Такие борфрезы применяются чаще всего.
- Твердые сплавы. Рабочие части обычно изготавливают из металлокерамики (ВК25 и ВК30). Также встречаются изделия с головками из минералокерамики и безвольфрамовых твердых сплавов. Такими борфрезами обрабатывают заготовки из жаростойких и нержавеющих сталей, а также чугуна.
- Твердые сплавы с алмазным напылением. Это самый дорогой профессиональный инструмент.
Технология изготовления борфрез
Изготовление борфрез ведется в два этапа.
- Изготовление хвостовика для борфрезы.
- Пруток разрезается.
- Один его конец заправляется на шлифовально-обдирочном станке.
- Пруток правится на правильно-калибровочном станке.
- Конец подрезается, центрируется и отрезается.
- Подрезается второй конец.
- Протачивается конус и снимается фаска.
- На конусе фрезеруется канавка.
- Производство борфрезы.
- К хвостовику припаивается заготовка.
- Удаляются остатки флюса.
- Хвостовик протачивается по наружному диаметру.
- Снимается фаска и подрезается шейка.
- Происходят закалка и отпуск.
- Хвостовик шлифуется по диаметру.
- Рабочая часть шлифуется по наружному диаметру.
- Обрабатывается профиль головки.
- Шлифуются шейка рабочей части и торец хвостовой части.
- Шлифуются зубья борфрезы.
- Изделие промывается.
- Наносится маркировка.
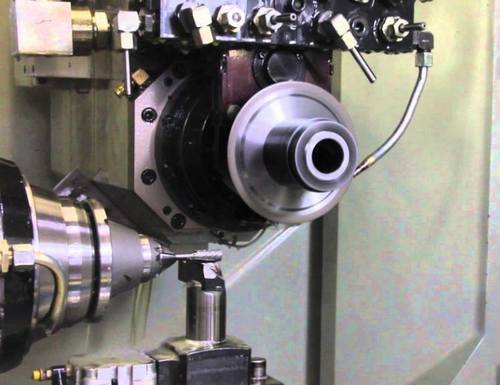
Фотография №2: изготовление борфрезы
Применение борфрез
Сфер применения борфрез очень много. Среди них:
- снятие облоя и крапа с заготовок;
- шлифовка поверхностей, пазов и отверстий;
- обработка сварных швов;
- выполнение различных технологических операций в труднодоступных местах;
- гравировка;
- вырезание сложных по форме отверстий;
- и пр.
Борфрезы даже применяют в электронной промышленности, ювелирном деле и полиграфии.
Выбор борфрез по маркировке
Как мы уже сказали, на все борфрезы наносится маркировка. Научим вас ее читать. Маркировка состоит из двух букв и четырех чисел. Это характеристики борфрезы.
- Первая буква — тип борфрезы по форме головки.
- Первое число — диаметр режущей части.
- Второе число — длина головки.
- Вторая буква — тип насечки.
- Третье число — диаметр хвостовика.
- Четвертое число — длина хвостовика.
Рассмотрите пример.
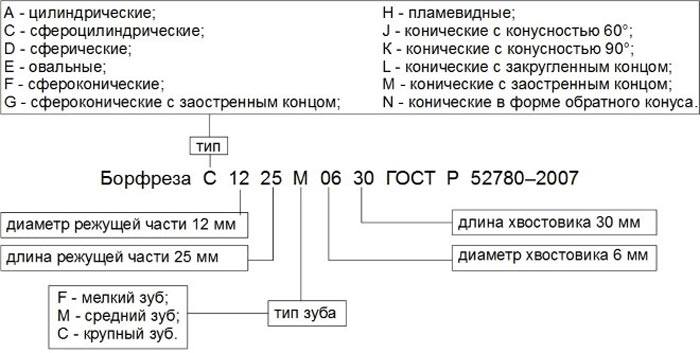
Изображение №15: маркировка борфрез
Особенности эксплуатации борфрез и полезные советы
При эксплуатации борфрез соблюдайте следующие правила.
- Подбирайте инструмент по материалу головки и типу его насечки в зависимости от твердости обрабатываемой заготовки.
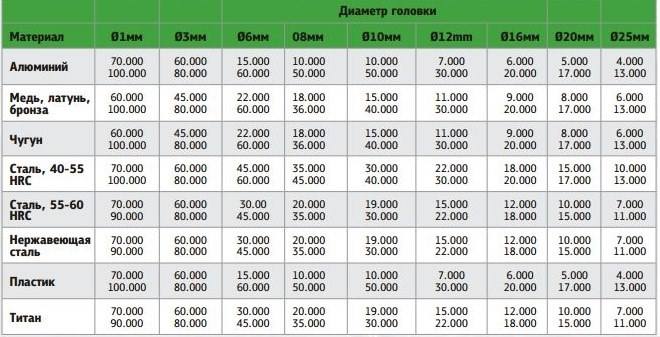
- Соблюдайте скоростной режим обработки. При этом лучше всего приближаться к максимальным значениям. В этом случае вероятность заклинивания значительно снижается.
- Не забывайте о необходимости своевременного нанесения смазочных жидкостей.
- Не давите на борфрезу. Это чревато перегревом инструмента.
- Вставляйте хвостовики в патроны на максимальную глубину. Проверяйте отсутствие биения.
- Соприкосновение хвостовика с обрабатываемой заготовкой чревато поломкой борфрезы.
